在添加新的冷却剂之前,请先从系统中清除原有的冷却剂。
-
拆下等离子电源的右侧外部面板(即正对设备前部时位于右侧的面板)。
注:
该面板使用 M6(10 mm 六角)螺丝固定到位。
-
排掉冷却剂贮存槽中原有的冷却剂:
-
将一根内径 3/8 英寸的管子连接到贮存槽底部阀门的出口。
-
将管子的另一端放入一个空容器中,该容器可容纳切割系统大约所需的冷却剂总量。
-
打开位于贮存槽底部的阀门。
-
取下贮存槽入口上的盖,让冷却剂从贮存槽流出。
-
接下来排掉换热器中原有的冷却剂:
-
将内径为 3/8 英寸的管子的一端连接到贮存槽底部的阀门上,另一端放在容器内。
-
拔下等离子电源后部的冷却剂回流管。
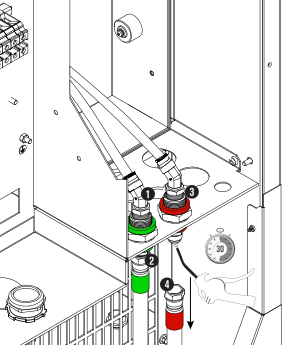
| 1 |
冷却剂供应管(绿色) |
| 2 |
冷却剂供应管(绿色) |
| 3 |
冷却剂回流管(红色) |
| 4 |
冷却剂回流管(红色) |
-
将压缩空气(压力不超过 6.89 bar/100 psi)连接到等离子电源后部之前连接冷却剂回流管(红色条带)的冷却剂回流管接头。
-
使用压缩空气将所有冷却剂吹回到贮存槽和过滤器外壳中,持续时间不超过 30秒。
注:
润滑须自由转动的表面时必须使用冷却剂。如果空气在切割系统内流动的时间超过 30 秒,可能会清除掉润滑所需的冷却剂。
-
关闭贮存槽底部的阀门,并从出口拔下内径 3/8 英寸的管。
注:
请勿将内径 3/8 英寸的管存放在等离子电源内部。
-
让冷却剂回流管(红色条带)与等离子电源后部保持断连状态。
-
在泵塞下放置一个容器。
-
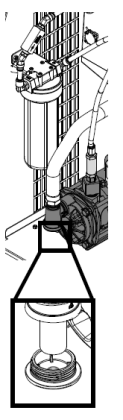
取下泵塞和冷却泵滤网,将它们放在一旁。
-
拔下等离子电源后部的冷却剂供应管(绿色条带)。
-
将压缩空气(压力不超过 3.45 bar/50 psi)连接到等离子电源后部之前连接冷却剂供应管(绿色条带)的冷却剂供应管接头。
-
使用压缩空气将所有冷却剂吹到容器中,持续时间不超过 30 秒。
-
让冷却剂供应管(绿色条带)保持断开状态。
注:
自由旋转的表面必须使用冷却剂。如果空气在切割系统内流动的时间超过 30 秒,可能会清除掉润滑所需的冷却剂。
-
如有必要,清洁并更换冷却泵滤网:
-
清洁冷却泵滤网。
-
如果发现碎屑,请用水冲洗。
-
检查冷却泵滤网。
-
如果发现冷却泵滤网损坏,请予以更换 (127559)。
-
安装冷却泵滤网。
-
擦拭插头上的 O 形圈。
-
确保 O 形圈上没有任何碎屑、裂缝和凹痕。
-
将泵塞安装到冷却泵外壳上。
-
排掉过滤器外壳中原有的冷却剂,并更换冷却剂过滤器:
-
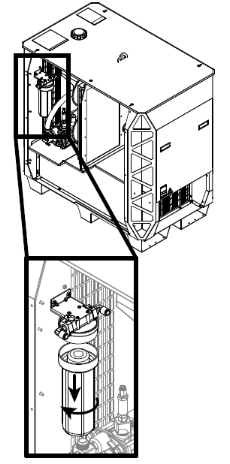
拆下等离子电源内部的过滤器外壳。
-
倒掉过滤器外壳内部的所有冷却剂。
-
拆卸并丢弃冷却剂过滤器。
-
检查过滤器外壳上有无碎屑。
-
如果发现碎屑,请通过冲洗过滤器外壳将其清除。
-
安装新的冷却剂过滤器 (027005)。
-
安装过滤器外壳。
-
排掉软管和引线中原有的冷却剂:
注:
切割系统软管和引线中可能存有大量冷却剂。
请务必将软管和引线中原有的冷却剂全部排掉。否则,新冷却剂将与原有冷却剂混合在一起。这会导致新冷却剂更快变质。
-
将冷却剂回流管断开的一端放入一个空容器中。
注:
请使用容量与切割系统冷却剂总量大致相等的容器。
-
从冷却剂供气管(绿色条带)的断开端注入压缩空气(不超过 6.89 bar/100 psi)。
-
将压缩空气注入冷却剂供应管接头,迫使冷却剂从冷却剂回流管(红色条带)流出,进入空容器内,持续时间大约 3 分钟。
-
3 分钟后,检查冷却剂回流管(红色条带)是否还有冷却剂流出。
-
重复此过程,直至冷却剂回流管(红色条带)不再流出冷却剂。
-
当冷却剂回流管(红色条带)不再流出冷却剂时,将两个软管都连接到等离子电源后部。