OptiMix 全能自动气体箱 系统中 TorchConnect 控制箱的工艺气体进气压力故障检修
诊断代码 702、705、769 和 770
702、705、769 和 770 诊断代码表示工艺气体进气压力存在问题。工艺气体进气压力会影响切割质量、切割速度和易损件寿命。
在将调节器安装到气体连接控制箱之前,已在 Hypertherm® 对 OptiMix™ 气体连接控制箱内的氮气 (N2) 和氩气 (Ar) 调节器进行了设置。当气体流动时,调节器处于动态状态,进气压力为 7.9 bar ~ 8.6 bar(115 psi ~ 125 psi),排气压力为 6.9 bar(100 psi)。两种调节器部件设置配置的下游都有一个 1.6 mm (0.063 英寸) 孔口。
如果发生下列状况,可能需要调整调节器:
- 氮气 保护进气 (P4) 压力大于 7.5 bar (110 psi) 或小于 6.2 bar (90 psi)。
- 氩气保护进气 (P4)压力低于 7.5 bar (110 psi) 或大于 6.2 bar (90 psi)。
现象
| 代码 | 现象 | XPR® 型号 | XPR 操作方法 | 清除代码的方法 |
|---|---|---|---|---|
| 702 | TorchConnect™ 控制箱中的氮气 (N2) 进气压力 (P4) 小于 5.52 bar (80 psi) 或大于 8.61 bar (125 psi) 的持续时间至少达到 200 毫秒。 | 所有型号 | 无 |
|
| 705 | TorchConnect 控制箱中的氮气 (Ar) 进气压力 (P4) 小于 5.52 bar (80 psi) 或大于 8.61 bar (125 psi) 的持续时间至少达到 200 毫秒。 | |||
| 769 | 管路 B 氩气进气压力 (P1) 低于 5.52 bar (80 psi) 或高于 8.62 bar (125 psi)。 | |||
| 770 | 管路 B 氮气进气压力 (P1) 低于 5.52 bar (80 psi) 或高于 8.62 bar (125 psi)。 |
采取纠正措施,调整氮气调节器
-
拉出氮气调节器旋钮,使橙色刻度线可见。
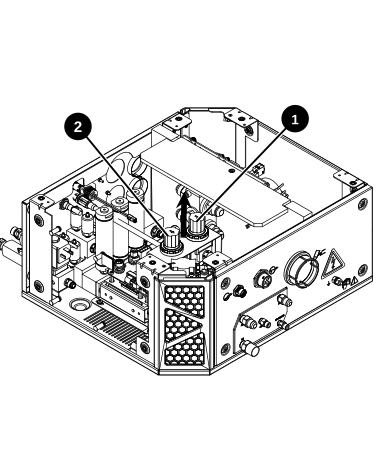
1 氮气 (N2) 调节器旋钮 2 氩气(Ar)调节器旋钮