系统设定

设定值 说明 默认值
压力设置的七段数码显示器图像。 将气压值的显示单位从 psi (P) 更改为 bar (B),或从 bar 更改为 psi。

CSA 型号 – 默认为 psi。

CE/CCC 型号 – 默认为 bar。

运动和起弧指示的七段数码显示器图像。

启用或禁用运动和起弧指示灯(由等离子电源前面板上的维修 LED 指示灯指示)。

  • L.0 – 已禁用。无维修 LED 指示灯
  • L.1 – 传输信号已启用。当等离子电源收到传输信号时,维修 LED 指示灯会亮起
  • L.2 – 起弧信号已启用。当等离子电源收到起弧信号时,维修 LED 指示灯会亮起
已禁用。
固件版本的七段数码显示器图像。 显示固件版本:F.0 至 F.9。 因设备而异。
切换模式的七段数码显示器图像。

在智能模式、割炬模式和基本模式之间选择。

在智能模式下,等离子电源会根据安装的Hypertherm®一体式快换割嘴类型自动设置操作模式、气压和安培数。有关详情,请参阅智能模式与基本模式。
  • t.0 智能模式。这是默认设定。
  • t.1 割炬模式(保留供将来使用)
  • t.2 基本模式
智能模式。
奇偶校验设置的七段数码显示器图像。
计算机数控 (CNC) 奇偶校验设置
  • C.E – 偶数
  • C.0 –奇数
  • Cn – 无奇偶校验
偶校验位。
停止位数字的七段数码显示器图像。 CNC - 每个字节的停止位数。
  • 5.1 – 一个停止位
  • 5.2 – 两个停止位
一个停止位
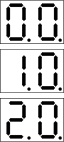
地址位的七段数码显示器图像。 CNC 地址位
  • 0.0 – CNC 地址,第三位。将百位上的值从 0 更改为 2。0.0 = 0xx,0.1 = 1xx,0.2 = 2xx。
  • 1.0 – CNC 地址的第二位数字。将十位上的值从 0 更改为 9。例如,1.3 = x3x,1.4 = x4x,1.5 = x5x。
  • 2.0 – CNC 地址第一位数字。将个位上的值从 0 更改为 9。例如,2.6 = xx6,2.7 = xx7,2.8 = xx8。
0.0 – 百位上为零

1.0 – 十位上为零。

2.0 – 个位上为零。

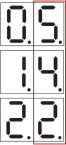
示例 — CNC 节点地址设置为 245:
发送和接收延时的七段数码显示器图像。 更改接收和发送(Rx 和 Tx)操作之间的延时。
这适用于半双工串行通信,其中接收和发送数据使用同一组线路。
  • d.0 – 0ms
  • d.1 – 10ms
  • d.2 – 50ms
无延时 (d.0)。
欠压锁定警告的七段数码显示器图像。

显示或隐藏欠压锁定警告 (UPLO) 故障代码 (0-20-0)。

禁用时,当气源压力低于安全的最低工作压力时,等离子电源将不会显示 UPLO (0-20-0) 警告。
  • P.0 – 启用欠压锁定警告
  • P.1 – 禁用欠压锁定警告
已启用
暂载率指示灯的七段数码显示器图像。 启用或禁用暂载率限制。
  • H.0 – 已启用
  • H.1 – 已禁用
已启用
工厂重置的七段数码显示器图像。

将所有设定重置为出厂默认设定。

  • r.0 – 不要重置。
  • r.1 – 重置。
欠压锁定警告的七段数码显示器图像。 退出设定菜单。