Ajustes del sistema
| Ajustes | Descripción | Predeterminados |
|---|---|---|

|
Cambiar los valores la presión de gas que aparecen de psi (P) a bar (B) o de bar a psi. |
Modelos CSA – psi por defecto. Modelos CE/CCC – bar por defecto. |

|
Habilitar o inhabilitar el indicador de avance e inicio (que se muestra con el LED de servicio en el panel frontal de la fuente de energía plasma).
|
Inhabilitado. |

|
Mostrar versión de firmware: F.0 a F.9. | Específico de la unidad. |

|
Elija entre modo inteligente, modo de antorcha y modo básico. En modo inteligente, la fuente de energía plasma ajusta automáticamente el modo de operación, la presión de gas y el amperaje según el tipo de cartucho
Hypertherm®
instalado. Refiérase a Modo inteligente vs. modo básico para más detalles.
|
Modo Inteligente. |

|
Ajustes de paridad del Control numérico por computadora (CNC)
|
Bit de paridad par. |

|
CNC - número de bits de parada por byte.
|
Un bit de parada |
|
Bits de dirección del CNC
|
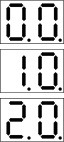
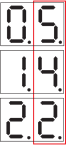
0.0 – Cero en el lugar de los cienes 1.0 – Cero en el lugar de las decenas 2.0 – Cero en el lugar de los unos. Ejemplo - Dirección de nodo de CNC establecida en 245:
|

|
Cambiar el tiempo de retardo entre las acciones de recepción y transmisión (Rx y Tx). Esto se aplica a las comunicaciones seriales semidúplex donde se usan los mismos cables para recibir y transmitir datos.
|
Sin retardo (d.0). |

|
Mostrar u ocultar el código de falla (0-20-0) de advertencia de bloqueo a presión (UPLO). Si está inhabilitada, la fuente de energía plasma no mostrará la advertencia UPLO (0-20-0) cuando la alimentación de aire esté por debajo de la presión operativa mínima segura.
|
Habilitado |

|
Habilitar o inhabilitar la abrazadera del ciclo de trabajo.
|
Habilitado |

|
Restablecer todos los ajustes a los valores predeterminados de fábrica.
|
|

|
Salga del menú de ajustes. |