システム設定

設定 説明 デフォルト
圧力設定のための 7 つのセグメント表示の画像。 ガス圧力の表示値を psi (P) からバール (B) に、もしくはバールから psi に変更します。

CSA モデル – デフォルトでは psi。

CE/CCC モデル - デフォルトではバール。

動作とスタートインジケーター用の 7 セグメント表示の画像。

動作およびスタートインジケーターを有効または無効にします (プラズマ電源装置の前面パネルのサービス LED で表示)。

  • L.0 – 無効。サービス LED なし。
  • L.1 – トランスファー信号有効。L.2. - TRANSFER (トランスファー) 信号がプラズマ電源装置によってスタート受信されると、サービス LED が点灯します。
  • L.2 – START (スタート) 信号有効。スタート信号がプラズマ電源装置によって受信されると、サービス LED が点灯します。
無効
ファームウェアバージョン用の 7 つのセグメント表示の画像。 ファームウェアのバージョンの表示:F.0 から F.9。 ユニット固有。
モード切り替えのための 7 つのセグメント表示の画像。

スマートモード トーチモード 基本モードから選択します

スマートモードでは、プラズマ電源装置は、取り付けられた Hypertherm® カートリッジの種類に基づいて、動作モード、ガス圧力、およびアンペア数を自動的に設定します。詳細については「スマートモードと基本モード」を参照してくさだい。
  • t.0 スマートモード。これはデフォルト設定です。
  • t.1 トーチモード (今後のための予備)
  • t.2 - 基本モード
スマートモード。
パリティ設定のための 7 つのセグメント表示の画像。
コンピュータ数値制御 (CNC) パリティ設定
  • C.E – 偶数
  • C.0 – 奇数
  • Cn – パリティなし
偶数パリティビット。
ストップビット数に対する 7 つのセグメント表示の画像。 CNC - バイトごとのストップビット数。
  • 5.1 – 1 ストップビット
  • 5.2 – 2 ストップビット
ワンストップビット
アドレスビット用の 7 つのセグメント表示の画像。 CNC アドレスビット
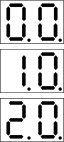
  • 0.0 – CNC アドレス、3 桁。百の位の値を 0 から 2 に変更します。0.0 = 0xx、0.1 = 1xx、0.2 = 2xx。
  • 1.0 – CNC アドレス 2 桁目。十の位の値を 0 から 9 に変更します。例えば、1.3 = x3x、1.4 = x4x、1.5 = x5x。
  • 2.0 – CNC アドレスの最初の桁。一の位の値を 0 から 9 に変更します。例えば、2.6 = xx6、2.7 = xx7、2.8 = xx8。
0.0 – 百の位がゼロ。

1.0 – 十の位がゼロ。

2.0 – 一の位がゼロ。

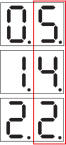
例 — CNC ノードアドレスは 245 に設定されます:
伝送および受信時間遅延の 7 つのセグメント表示の画像。 受信と伝送信 (Rx と Tx) アクション間の時間遅延を変更します。
これは、データの受信と伝送に同じワイヤーが使用されている半二重シリアル通信に適用されます。
  • d.0 – 0 ミリ秒
  • d.1 – 10 ミリ秒
  • d.2 – 50 ミリ秒
遅延なし (d.0)。
圧力低下ロックアウト警告の 7 つのセグメント表示の画像。

圧力低下ロックアウト警告 (UPLO) エラーコード (0-20-0) を表示または非表示にします。

無効にすると、エア供給が安全な最小動作圧力未満になると、プラズマ電源装置に UPLO (0-20-0) の警告が表示されません。
  • P.0 – 圧力低下ロックアウト警告を有効化
  • P.1 – 圧力低下ロックアウト警告を無効化
有効
使用率ランプの 7 つのセグメント表示の画像。 使用率クランプを有効または無効にします。
  • H.0 – 有効
  • H.1 – 無効
有効
工場出荷時リセットの 7 つのセグメント表示の画像。

すべての設定を工場出荷時のデフォルト設定にリセットします。

  • r.0 – リセットしない。
  • r.1 – リセットする。
圧力低下ロックアウト警告の 7 つのセグメント表示の画像。 設定メニューを終了します。