Systemeinstellungen

Einstellung Beschreibung Standardeinstellungen
Bild der Sieben-Segment-Anzeige für die Druckeinstellungen. Ändern der Gasdruck-Anzeigewerte von psi (P) auf bar (B) oder von bar auf psi.

CSA-Modelle – Standardeinstellung psi.

CE/CCC-Modelle – Standardeinstellung bar.

Bild der Sieben-Segment-Anzeige für die Bewegungs- und Startanzeige.

Aktivieren oder Deaktivieren der Bewegungs- und Startanzeige (wird durch die Service-LED an der Vorderseite der Plasma-Stromquelle angezeigt).

  • L.0 – deaktiviert. Keine Service-LED
  • L.1 – TRANSFER-signal aktiviert. Wenn das TRANSFER-Signal von der Plasma-Stromquelle empfangen wird, leuchtet die Service-LED auf.
  • L.2 – START-Signal aktiviert. Wenn das START-Signal von der Plasma-Stromquelle empfangen wird, leuchtet die Service-LED auf.
Deaktiviert.
Bild der Sieben-Segment-Anzeige für die Firmwareversion. Zeigt die Version der Firmware an: F.0 bis F.9. Je nach Gerät.
Bild der Sieben-Segment-Anzeige für die Schaltmodi.

Zur Auswahl stehen Smart-Modus, Brenner-Modus und Basismodus.

Im Smart-Modus stellt die Plasma-Stromquelle Betriebsart, Gasdruck und Stromstärke entsprechend dem Typ des montierten Hypertherm®-Einsatzes automatisch ein. Für eine genaue Beschreibung siehe Smart-Modus und Basismodus im Vergleich.
  • t.0 – Smart-Modus. Dies ist die Standardeinstellung.
  • t.1 – Brenner-Modus (für den zukünftigen Gebrauch reserviert)
  • t.2 – Basismodus
Smart-Modus.
Bild der Sieben-Segment-Anzeige für die Paritätseinstellungen.
Rechnergestützte numerische Steuerung (computer numerical control, CNC) Paritätseinstellung
  • C.E – gerade
  • C.0 – ungerade
  • Cn – Keine Parität
Gerades Paritätsbit.
Bild der Sieben-Segment-Anzeige für die Anzahl der Stopp-Bits. CNC – Anzahl der Stopp-Bits pro Byte.
  • 5.1 – ein Stoppbit
  • 5.2 – zwei Stopp-Bits
Ein Stoppbit
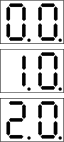
Bild der Sieben-Segment-Anzeige für die Adress-Bits. CNC-Adress-Bits
  • 0.0 – CNC-Adresse, dritte Stelle. Ändern des Werts der Hunderterstelle von 0 auf 2. 0.0 = 0xx, 0.1 = 1xx, 0.2 = 2xx.
  • 1.0 – CNC-Adresse, zweite Stelle. Ändern des Werts der Zehnerstelle von 0 bis 9. Zum Beispiel: 1.3 = x3x, 1.4 = x4x, 1.5 = x5x.
  • 2.0 – CNC-Adresse, erste Stelle. Ändern des Werts der Einerstelle von 0 bis 9. Zum Beispiel: 2.6 = xx6, 2.7 = xx7, 2.8 = xx8.
0.0 – Null an der Hunderterstelle

1.0 – Null an der Zehnerstelle

2.0 – Null an der Einerstelle

Beispiel: Auf 245 eingestellte CNC-Knoten-Adresse:
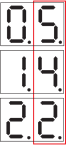
Bild der Sieben-Segment-Anzeige für die Sende- und Empfangszeitverzögerung. Ändern der Zeitverzögerung von Empfangs- und Sendevorgängen (Rx und Tx).
Dies gilt für die serielle Halbduplex-Kommunikation, bei der dieselben Leitungen für den Empfang und die Übertragung von Daten verwendet werden.
  • d.0 – 0 ms
  • d.1 – 10 ms
  • d.2 – 50 ms
Keine Verzögerung (d.0).
Bild der Sieben-Segment-Anzeige für die Warnung „Verriegelung wegen Unterdruck“

Ein- oder Ausblenden des Fehlercodes für die Warnung „Verriegelung wegen Unterdruck“ (UPLO) (0-20-0).

Wenn diese Funktion deaktiviert ist, zeigt die Plasma-Stromquelle die UPLO-Warnung (0-20-0) nicht an, wenn der Druck der Luftzufuhr unter den sicheren Mindestbetriebsdruck abfällt.
  • P.0 – Warnung „Verriegelung wegen Unterdruck“ aktivieren
  • P.1 – Warnung „Verriegelung wegen Unterdruck“ deaktivieren
Aktiviert
Bild der Sieben-Segment-Anzeige für die Einschaltdauer-Begrenzung. Einschaltdauer-Begrenzung aktivieren oder deaktivieren.
  • H.0 – aktiviert
  • H.1 – deaktiviert
Aktiviert
Bild der Sieben-Segment-Anzeige für das Zurücksetzen auf Werkseinstellungen.

Alle Einstellung auf Werkseinstellungen zurücksetzen.

  • r.0 – Nicht zurücksetzen.
  • r.1 – Zurücksetzen.
Bild der Sieben-Segment-Anzeige für die Warnung „Verriegelung wegen Unterdruck“ Einstellungsmenü verlassen.