手持割炬气刨指南
气刨剖面的宽度和深度取决于五个主要因素。
综合调整这些因素以获得您想要的气刨剖面。
输出电流 (A)
拉弧与等离子电源的输出电流 (A) 有关。安培数越高,电弧就会拉伸得越长。Hypertherm®建议您保持电流和拉弧一致。
- 在前面板上减小安培数可使气刨剖面变得更窄、更浅。
- 增大安培数可使气刨剖面变得更宽、更深。
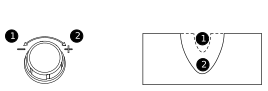
| 1 | 减小电流的效果。 |
|---|---|
| 2 | 增大电流的效果。 |
割炬与工件之间的夹角
- 将割炬置于更直立的位置可使气刨剖面变得更窄、更深。
- 将割炬向下倾斜,使其更靠近工件,这样可使气刨剖面变得更宽、更浅。
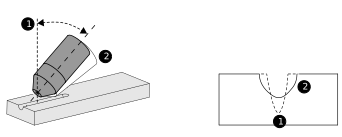
| 1 | 更陡的角度及其形成的刨槽深度。 |
|---|---|
| 2 | 更平的角度及其形成的刨槽深度。 |
割炬转动
相对于割炬中心线向左或向右移动割炬可使一侧的气刨剖面变得更平滑或更陡峭。
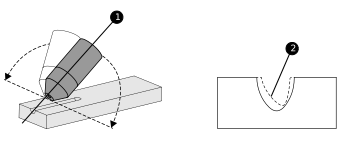
| 1 | 割炬在工件上直线切割时的中心线。 |
|---|---|
| 2 | 偏离割炬中心线向左或向右切割时所形成的刨槽。 |
割炬间距/拉弧
拉弧与等离子电源的输出电流 (A) 有关。安培数越高,电弧就会拉伸得越长。Hypertherm建议您保持电流和拉弧一致。
使割嘴与熔化的金属至少保持少许距离,以延长一体式快换割嘴的寿命并避免损坏割炬。
- 将割炬移离工件可使气刨剖面变得更宽、更浅并且底部更光滑。
- 移动割炬,使其更靠近工件,这样可使气刨剖面变得更窄、更深。
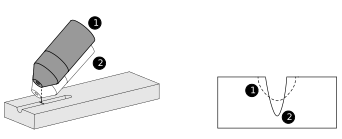
| 1 | 较远距离及其形成的刨槽。 |
|---|---|
| 2 | 较短距离及其形成的刨槽。 |
割炬速度
- 加快割炬移动速度可使气刨剖面变得更窄、更浅。
- 减缓速度可使气刨剖面变得更宽、更深。
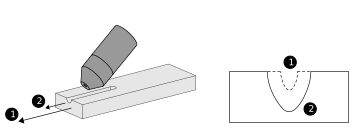
| 1 | 速度越快,形成的刨槽越浅。 |
|---|---|
| 2 | 速度越慢,形成的刨槽越深。 |