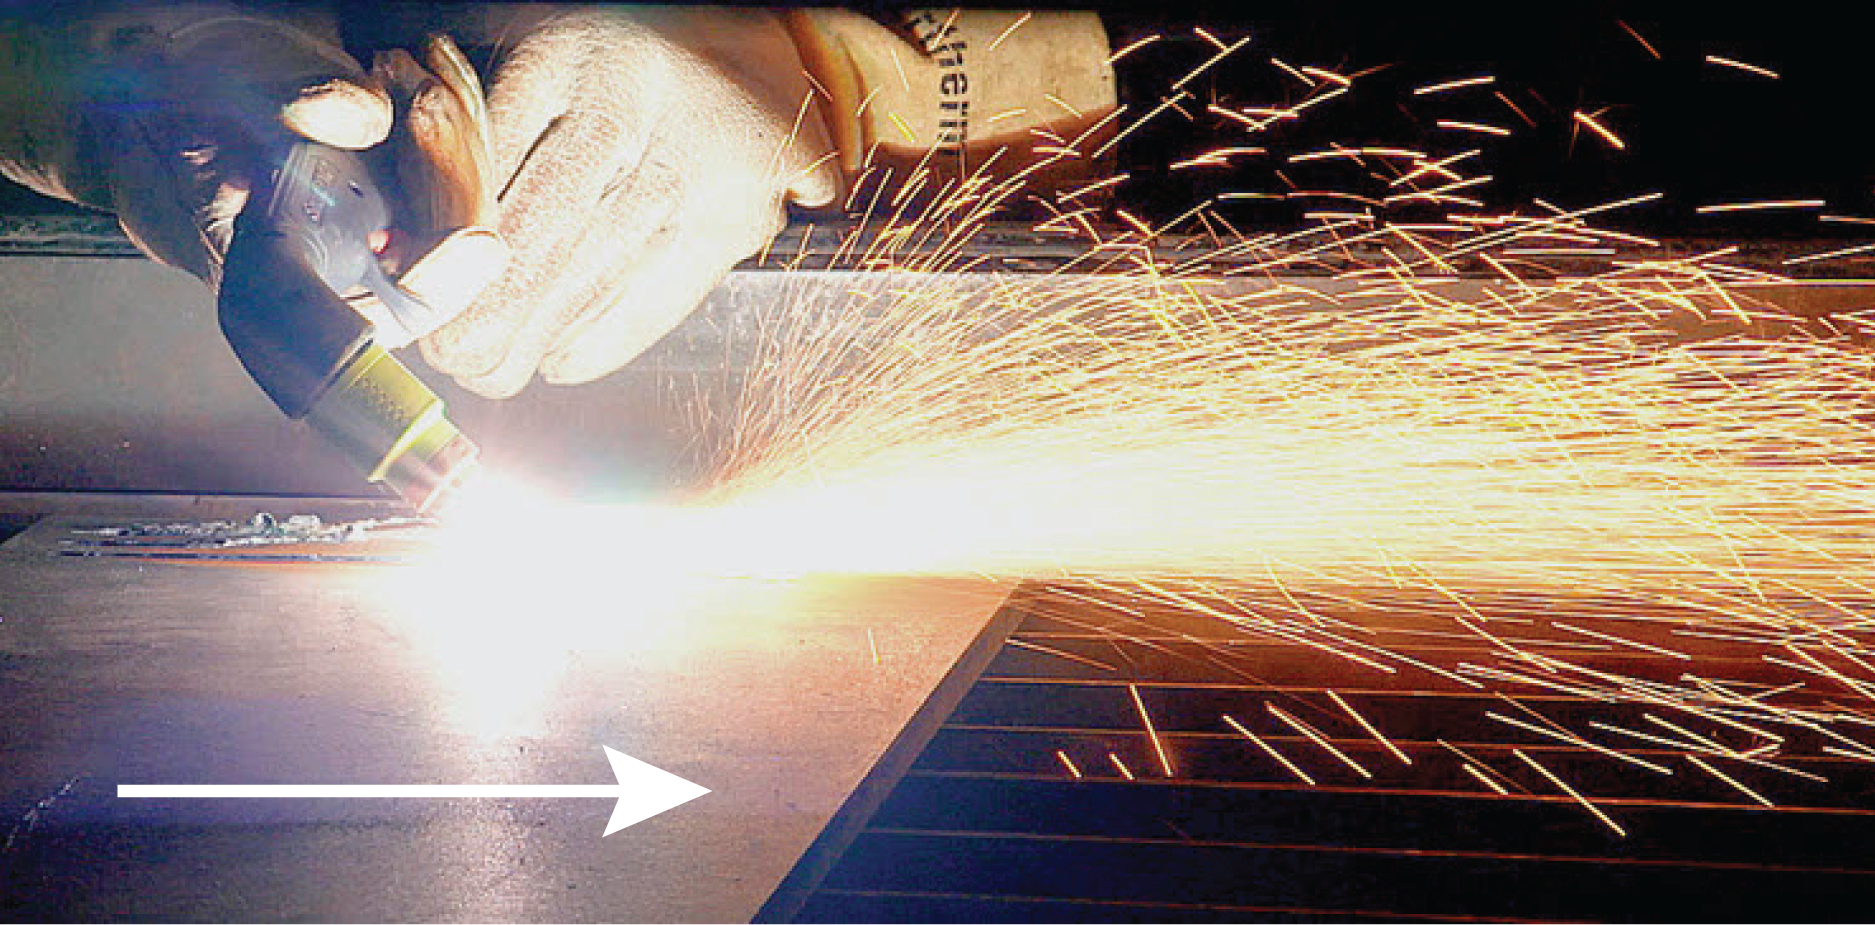
与工件成一定角度开始气刨
-
在对割炬点火之前,请以与工件大约呈 40°~ 45° 的夹角握持割炬,同时割嘴与工件相距约 6 mm ~ 12 mm(1/4 英寸 ~ 1/2 英寸)。
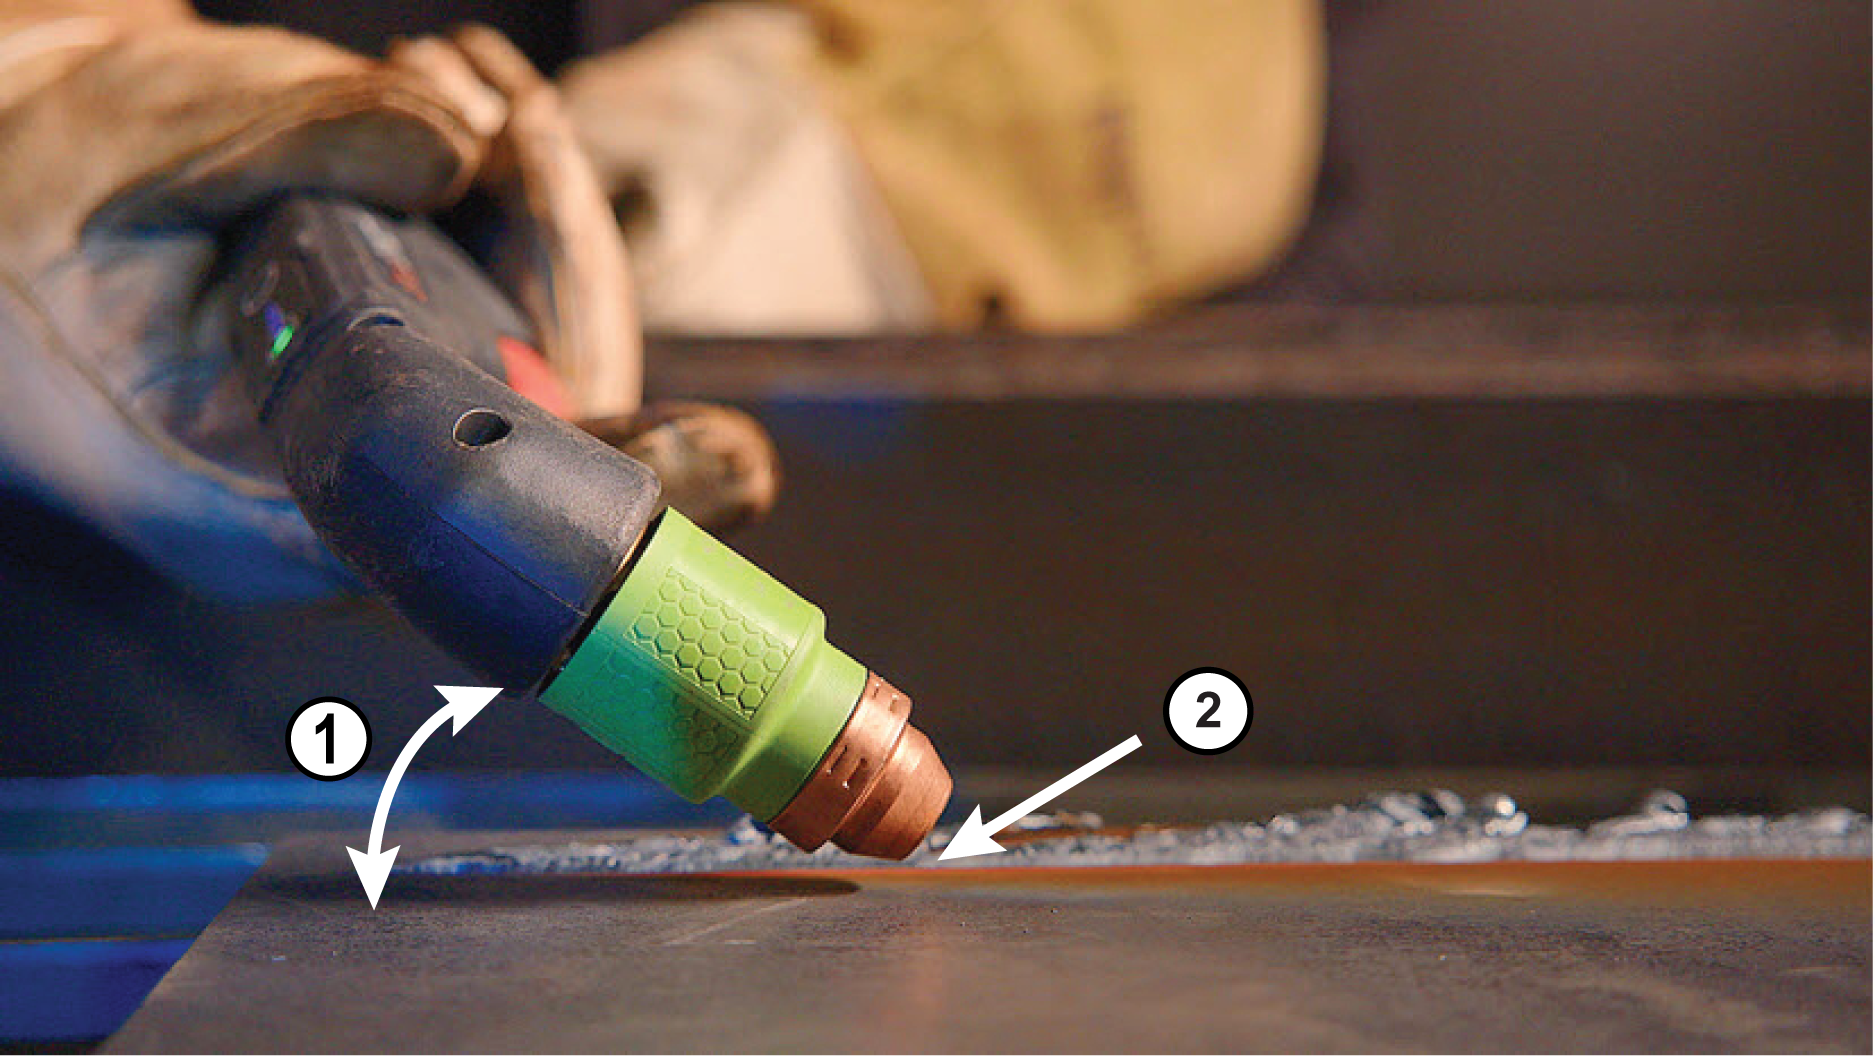
1 角度范围 40° ~ 45° 2 6 mm ~ 12 mm (1/4 in. ~ 1/2 in.) -
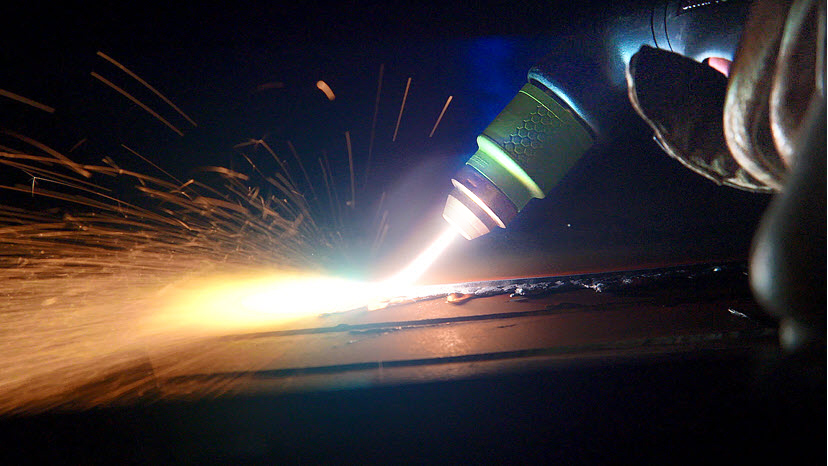
将等离子弧拉伸到 25 mm ~ 32 mm(1 英寸 ~ 1-1/4 英寸)。
-
在将等离子弧向需要的气刨方向推进的过程中,保持此位置不变。