步骤 3:连接工件电缆和工件夹
| 注意 | |
|---|---|
工件电缆不正确会导致等离子弧不稳定
工件电缆符合指定安培数、长度和接头的要求。务必使用适合所用等离子电源的工件电缆。请参阅 Powermax45/65/85/105 SYNC Parts Guide《Powermax45/65/85/105 SYNC 零件指南》(810490)。工件电缆的安培数在工件电缆接头的橡皮套附近进行标记。
| |
| 注意 | |
|---|---|
工件电缆松动会导致过热
当您要移动工件电缆或等离子电源时,都应检查工件电缆接头,确保其完全连接到等离子电源并且没有松动。
| |
| 注意 | |
|---|---|
正确连接工件夹
不要在水下连接工件夹。如果等离子电源位于工件夹下方,则水会通过工件电缆进入等离子电源并造成严重损坏。
切勿使用工件夹夹持工件中要切除的部分。
| |
连接工件电缆
-
将工件电缆接头插入等离子电源正面的插座。
将接头上的芯对准插座中的开口。
- 顺时针旋转接头约 1/4 圈,直至接头完全固定到锁定位置。
连接工件夹
- 将工件上的锈迹、尘土、油漆、涂料和其他杂质去掉,以使工件夹与工件或切割床充分接触。
-
将工件夹尽可能靠近切割区域进行连接,并确保工件夹与工件或切割床之间形成良好的金属对金属接触。
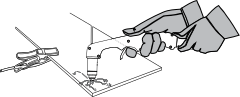
- 手持切割: 在切割过程中,工件夹必须与工件相连。
- 机用切割: 如果将本等离子电源与机用切割床配合使用,则可直接将工件夹连接到切割床或要切割的工件。请参阅设备制造商的说明。
