Réglages du système

Réglage Description Défaillances
Image de l’affichage à sept segments relatif aux réglages de pression. Faire passer l’unité des valeurs de pression de gaz affichées de psi (P) à bar (B) ou de bar à psi.

Modèles CSA – psi par défaut.

Modèles CE/CCC – bar par défaut.

Image de l’affichage à sept segments relatif à l’indication de mouvement et de démarrage.

Activer ou désactiver le voyant de mouvement et de démarrage (illustré par la DEL d’entretien sur le panneau avant de la source de courant plasma).

  • L.0 – désactivé. Pas de DEL d’entretien
  • L.1 – Signal de transfert (TRANSFER) activé. Lorsque le signal de transfert (TRANSFER) est reçu par la source de courant plasma, la DEL d’entretien s’allume
  • L.2 – Signal d’amorçage (START) activé. Lorsque le signal d’amorçage (START) est reçu par la source de courant plasma, la DEL d’entretien s’allume
Désactivé.
Image de l’affichage à sept segments relatif à la version du micrologiciel. Affiche la version du micrologiciel : F.0 à F.9. Propre à l’appareil.
Image de l’affichage à sept segments relatif aux modes de commutation.

Choisir entre le mode intelligent, le mode torche et le mode de base.

En mode intelligent, la source de courant plasma règle automatiquement le mode de fonctionnement, la pression de gaz et l’intensité de courant en fonction du type de cartouche Hypertherm® installée. Se reporter à la section Mode intelligent et mode de base pour obtenir une description détaillée.
  • t.0 mode intelligent. C’est le réglage par défaut.
  • t.1 Mode torche (réservé pour une utilisation ultérieure)
  • t.2 mode de base
Mode intelligent.
Image de l’affichage à sept segments relatif aux réglages de parité.
Réglage de parité de la Commande numérique par ordinateur (CNC)
  • C.E. – pair
  • C.0 – impair
  • Cn – aucune parité
Bit de parité paire.
Image de l’affichage à sept segments relatif au nombre de bits d’arrêt. CNC – nombre de bits d’arrêt par octet.
  • 5.1 – un bit d’arrêt
  • 5.2 – deux bits d’arrêt
Un bit d’arrêt
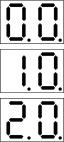
Image de l’affichage à sept segments relatif aux bits d’adresse. Bits d’adresse de laCNC
  • 0.0 – adresse de la CNC, troisième chiffre. Modifier la valeur de la place des centaines de 0 à 2. 0,0 = 0xx, 0,1 = 1xx, 0,2 = 2xx.
  • 1.0 – deuxième chiffre d’adresse de la CNC. Modifier la valeur de la place des dizaines de 0 à 9. Par exemple, 1,3 = x3x, 1,4 = x4x, 1,5 = x5x.
  • 2.0 – premier chiffre de l’adresse de la CNC. Modifier la valeur de ceux-ci de 0 à 9. Par exemple, 2,6 = xx6, 2,7 = xx7, 2,8 = xx8.
0.0 – zéro à la place des centaines.

1.0 – zéro à la place des dizaines.

2.0 – zéro à la place des unités.

Exemple – Adresse du nœud de la CNC réglée à 245 :
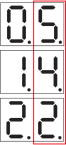
Image de l’affichage à sept segments relatif à la temporisation de transmission et de réception. Modifier le délai entre les actions de réception et de transmission (Rx et Tx).
Cela s’applique aux communications série semi-duplex où les mêmes fils sont utilisés pour la réception et la transmission des données.
  • d.0 – 0 ms
  • d.1 – 10 ms
  • d.2 – 50 ms
Aucun délai (d.0).
Image de l’affichage à sept segments relatif à l’avertissement de verrouillage sous pression.

Afficher ou masquer le code de défaillance d’avertissement de verrouillage sous pression (UPLO) (0-20-0).

Lorsqu’elle est désactivée, la source de courant plasma n’affiche pas l’avertissement UPLO (0-20-0) lorsque l’alimentation d’air descend sous la pression de fonctionnement minimale sécuritaire.
  • P.0 – activer l’avertissement de verrouillage sous pression
  • P.1 – désactiver l’avertissement de verrouillage sous pression
Activé
Image de l’affichage à sept segments relatif à la lampe du facteur de marche. Activer ou désactiver le connecteur du facteur de marche.
  • H.0 – activé
  • H.1 – désactivé
Activé
Image de l’écran à sept segments relatif à la réinitialisation en usine.

Réinitialiser aux réglages d’usine par défaut.

  • r.0 – ne pas réinitialiser.
  • r.1 – réinitialiser.
Image de l’affichage à sept segments relatif à l’avertissement de verrouillage sous pression. Quitter le menu des réglages