ハンドトーチガウジングのガイドライン
ガウジングの輪郭の幅と深さは、5 つの主な要素の影響を受けます。
これらの要素を組み合わせて調整し、必要なガウジングを実現します。
出力電流 (A)
アーク伸長性は、プラズマ電源装置の出力電流 (A) に関係しています。アンペア数が高いほど、アークを長く伸ばすことができます。Hypertherm® は、アンペア数とアークのストレッチの一貫性を保つことを推奨しています。
- 前面パネルでアンペア数を下げて、ガウジングをより狭く、浅くします
- アンペア数を上げてガウジングをより広く、深くします。
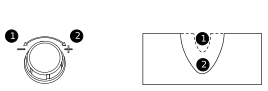
| 1 | アンペア数を下げた結果。 |
|---|---|
| 2 | アンペア数を上げた結果。 |
ワークピース面に対するトーチ角度
- トーチを縦に立てるほどガウジングが狭く深くなります。
- トーチを下に傾けるとワークピースにさらに近づき、ガウジングがより広く浅くなります。
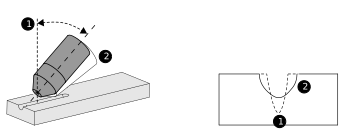
| 1 | 角度が鋭くなった場合の溝の深さ。 |
|---|---|
| 2 | 角度が浅くな場合の溝の深さ。 |
トーチの回転
トーチの中心線に対してトーチを左または右へ動かすと、ガウジングがより平らになり、片側の傾斜が強くなります。
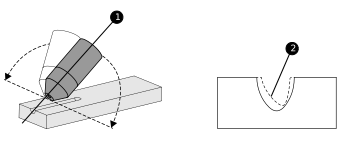
| 1 | ワークピースを真っ直ぐ切断する際の、トーチの中心線。 |
|---|---|
| 2 | トーチの中心線の左または右に切断を行うとガウジングが発生します。 |
トーチスタンドオフ / アークの伸長性
アーク伸長性は、プラズマ電源装置の出力電流 (A) に関係しています。アンペア数が高いほど、アークを長く伸ばすことができます。Hypertherm は、アンペア数とアークのストレッチの一貫性を保つことを推奨しています。
カートリッジの寿命を延ばし、トーチの損傷を防ぐために、トーチ先端と溶融金属の間隔を小さく保ちます。
- トーチとワークピースの距離を増やすとガウジングがより広く浅くなり、底面が滑らかになります。
- トーチをワークピースに近づけるとガウジングが狭く深くなります。
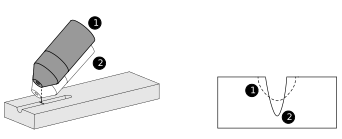
| 1 | ステータスとガウジング |
|---|---|
| 2 | 距離が短くなると、ガウジングも変化します。 |
トーチの速度
- トーチを動かす速度を上げると、ガウジングがより狭く浅くなります。
- トーチを動かす速度を下げると、ガウジングがより広く深くなります。
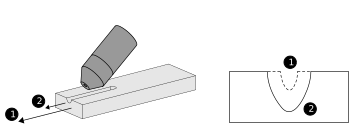
| 1 | より速く動かすと、ガウジングがより浅くなります。 |
|---|---|
| 2 | よりゆっくり動かすと、ガウジングがより深くなります。 |