Fugenhobeln schräg zum Werkstück beginnen

  1. Bevor Sie den Brenner zünden, halten Sie den Brenner im Winkel von etwa 40–45° zum Werkstück und die Brennerdüse etwa 6–12 mm (1/4–1/2 in.) vom Werkstück entfernt.
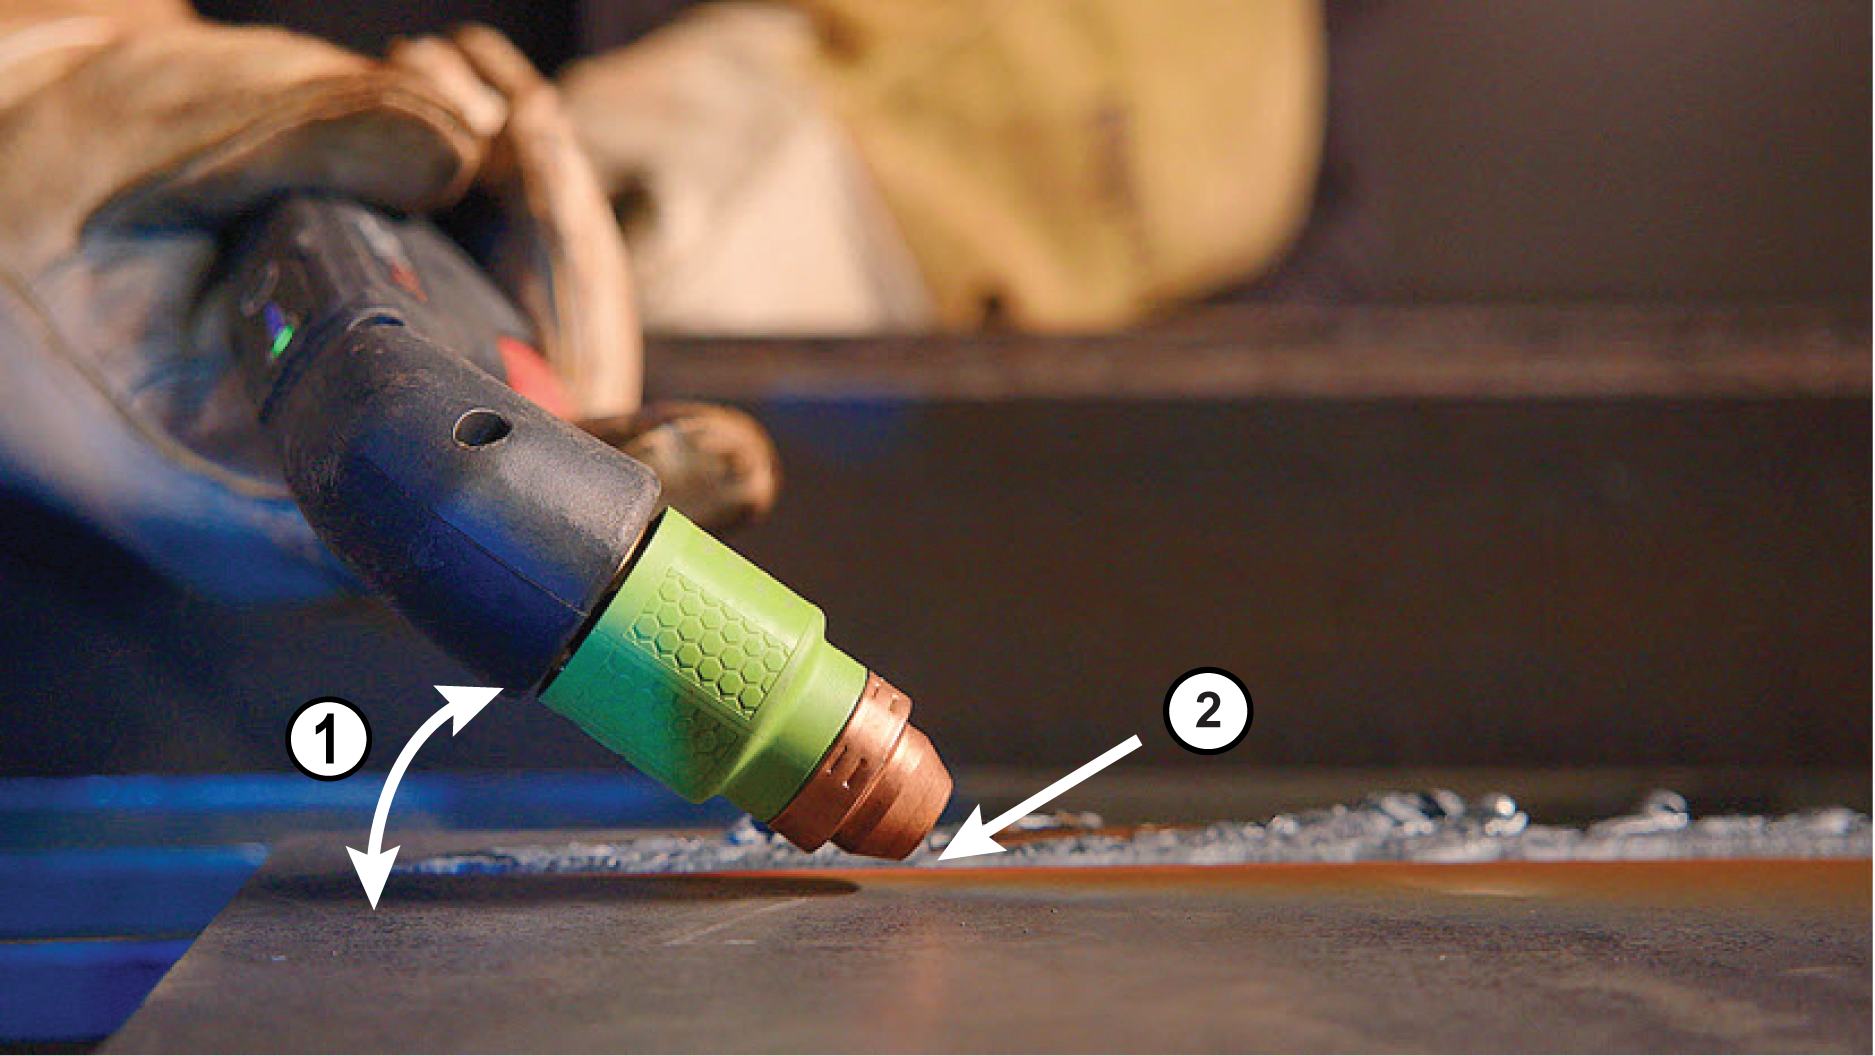
    Das Bild zeigt einen Brenner im Winkel von 40–45°.
    1 40–45°-Winkel
    2 6–12 mm (1/4–1/2 in.)
  2. Betätigen Sie den Wippentaster, um einen Pilotlichtbogen zu erzeugen und den Lichtbogen auf das Werkstück zu übertragen.
  3. Strecken Sie den Lichtbogen auf 25–32 mm (1 Zoll – 1-1/4 Zoll).
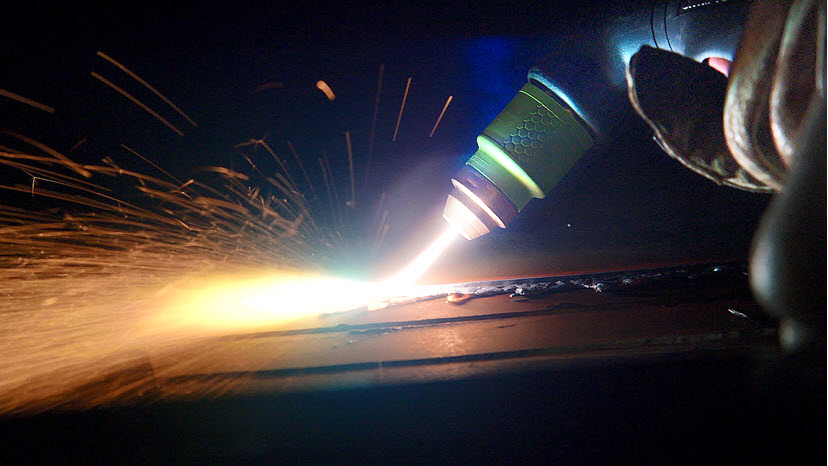
    Dieses Bild zeigt den Brenner mit einer Längenzunahme des Lichtbogens.
  4. Halten Sie diese Position, während Sie den Plasmalichtbogen in Richtung der zu erzeugenden Fuge schieben.
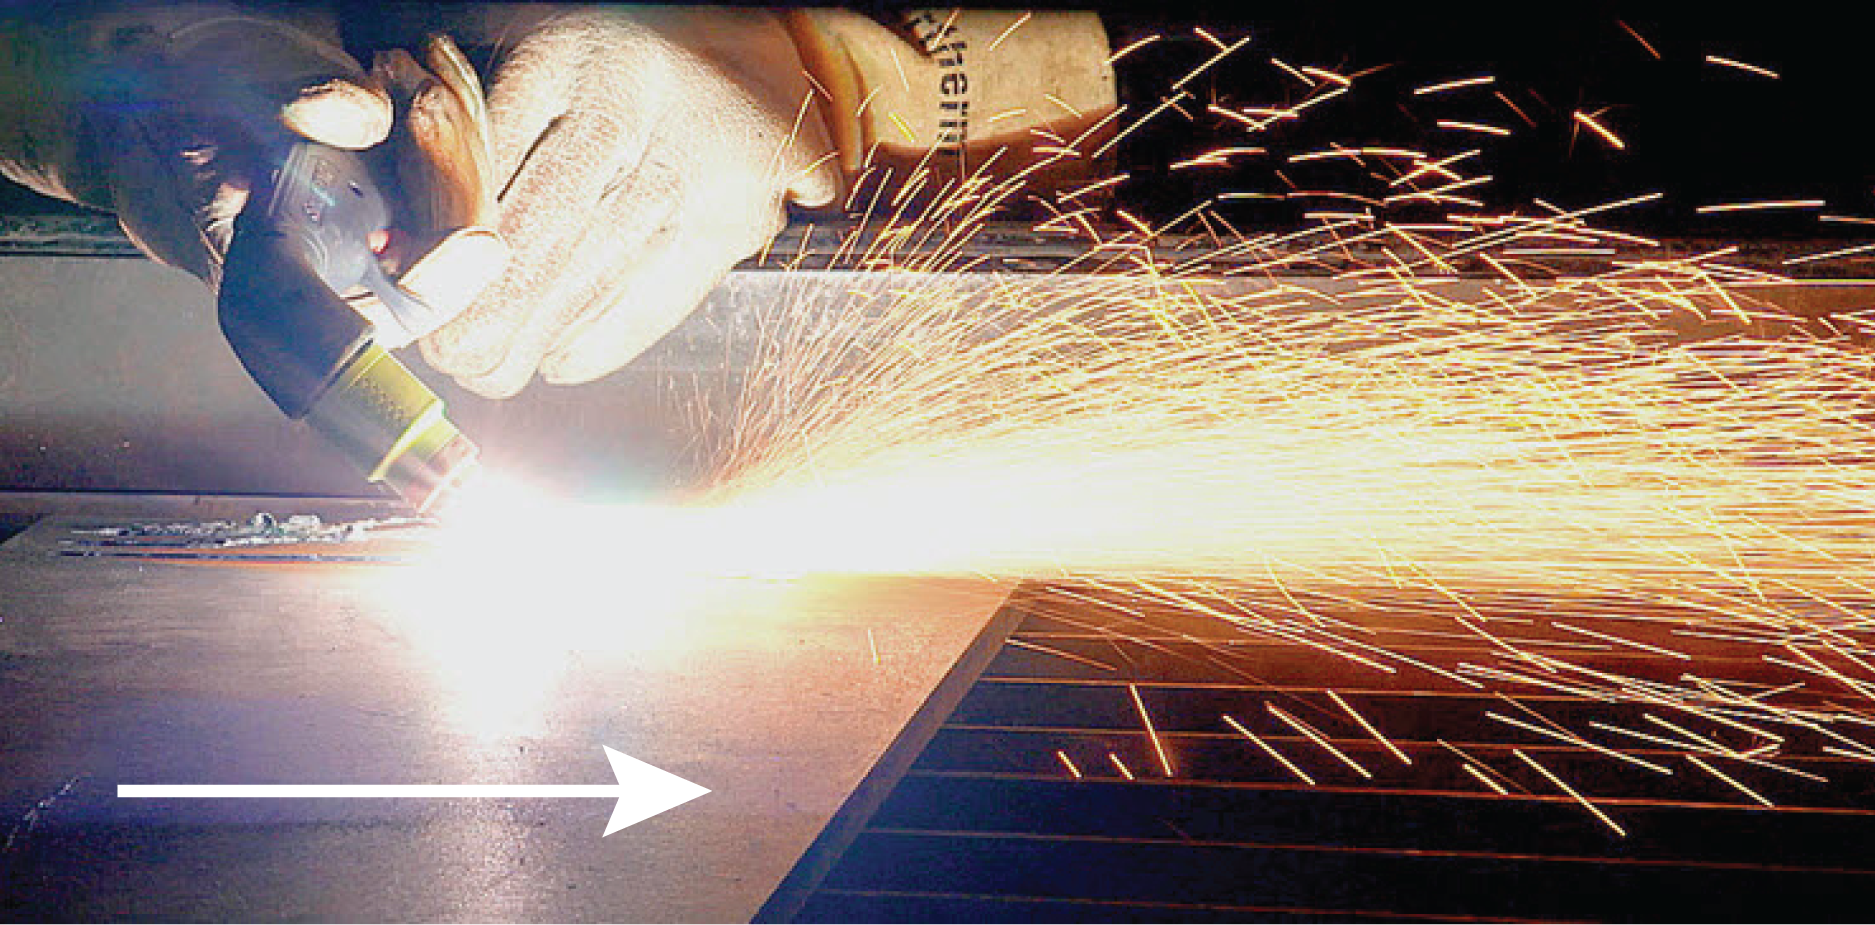
    Dieses Bild zeigt das Fugenhobeln eines Brenners und markiert die Vorschubrichtung.
  5. Verändern Sie die Position des Brenners nach Bedarf, um die erwünschte Fugenkontur zu erhalten.
    Anmerkung:

    Siehe Richtlinien für das Fugenhobeln mit dem Handbrenner. Um die Standzeit des Einsatzes zu verlängern und Schäden am Brenner zu verhindern, halten Sie mit der Brennerdüse mindestens einen kleinen Abstand zum geschmolzenen Metall.