连接等离子电源
参考这些信息将软管、电缆和引线连接到等离子电源。
- 将等离子电源放置到位
- 将系统组件接地
- 准备软管、电缆和引线
- 请参阅等离子电源背面的符号和接头标签。
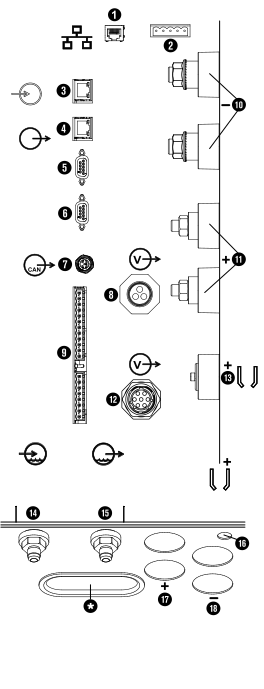
| 1 | EtherNet 局域网 (LAN) 端口:适用于未来应用。请勿使用。 | ||
|---|---|---|---|
| 2 | 扩展 PCB(印刷电路板,Printed Circuit Board) 接头:是冗余远程开关功能、备用 24 VDC 电源输入和模拟估计弧压输出所需的。 | ||
| 3 | EtherCAT®输入1 | ||
| 4 | EtherCAT输出1 | ||
| 5 | RS-422 电缆,1/2 | ||
| 6 | RS-422 电缆,2/2 | ||
| 7 |

|
控制器局域网 (CAN) 电缆 | |
| 8 |

|
电源线,120 VAC,连接至气体连接控制箱 | |
| 9 | 计算机数控系统(CNC 控制器) 离散 | ||
| 10 | - | 负极电缆,2 | |
| 11 | + | 工件电缆,2 | |
| 12 |
|
电源线,220 VAC,连接至冷却器 | |
| 13 |

|
引导弧电缆 | |
| 14 |

|
冷却剂供应管(绿色) | |
| 15 |

|
冷却剂回流管(红色) | |
| 16 |
|
引导弧电缆布线孔 | |
| 17 | + | 工件电缆布线孔 | |
| 18 | - | 负极电缆布线孔 | |
| * | 此布线孔用于以下电线、电缆和导线:电源、RS-422、CNC 控制器 离散电缆、EtherCAT 输入、EtherCAT 输出以及 CAN。 | ||
1 请参阅等离子电源背面的标签。 | |||
-
将冷却器上的冷却剂软管组件连接到等离子电源。
-
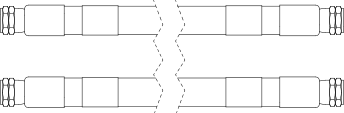
使用一根 220 VAC 电源线将冷却器与等离子电源连接起来。
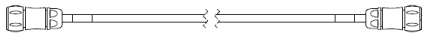
-
使用一根 120 VAC 电源线将气体连接控制箱与等离子电源连接起来。
注:
所有切割系统至少需要一根 120 VAC 电源线。一些切割系统使用一根 120 VAC 电源线和一根 220 VAC 电源线。
有关软管或电缆的长度和部件号,请参阅 电源电缆 120 VAC)。
-
使用一根 CAN 电缆将冷却器与等离子电源连接起来。
 注:
有关软管或电缆的长度和部件号,请参阅 CAN 电缆。
-
使用一根引导弧电缆将气体连接控制箱与等离子电源连接起来。
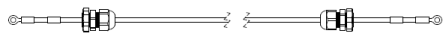 注:
有关软管或电缆的长度和部件号,请参阅 带电源线扣的引导弧电缆。
-
使用一根负极电缆将气体连接控制箱与等离子电源连接起来。
图 2. 带电源线扣的负极电缆 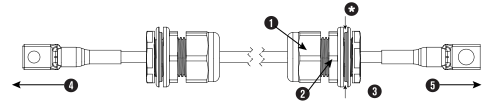
1 外螺母 2 电线线扣螺母 3 内螺母 4 连接至等离子电源 5 连接至气体连接控制箱 * 内部控制箱面板的金属片在此处相交。 注:有关软管或电缆的长度和部件号,请参阅 带电源线扣的负极电缆。
- 从每根负极电缆上的电源线扣组件中取出内螺母。
- 将两根负极电缆的电缆和电源线扣螺母穿过金属板上的孔。
- 将电源线扣组件的内螺母拧紧到每条负极电缆的末端。
- 将每根负极电缆的内螺母拧紧到电源线扣螺母上。
-
使用两根工件电缆将等离子电源和切割床连接起来。
图 3. 带电源线扣的工件电缆 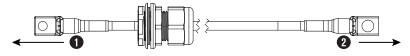
1 该端与等离子电源连接。 2 这一端与切割床连接。
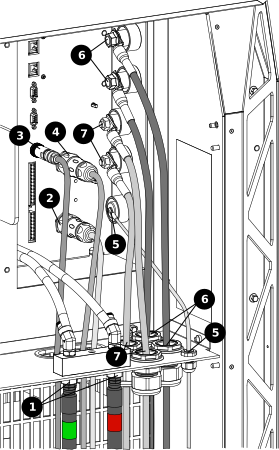
| 1 | 冷却剂供给管(绿色)和冷却剂回流管(红色) |
|---|---|
| 2 | 电源线,220 VAC,连接至冷却器 |
| 3 | CAN 电缆连接至冷却器 |
| 4 | 电源线,120 VAC,连接至气体连接控制箱 |
| 5 | 引导弧电缆连接至气体连接控制箱 |
| 6 | 负极电缆连接至气体连接控制箱 |
| 7 | 工件电缆连接至切割床 |