Рекомендации по строжке ручным резаком
Ширина и глубина профиля строжки зависят от пяти основных факторов.
Чтобы получить желаемые результаты строжки, установите все соответствующие параметры надлежащим образом.
Выходной ток (A)
Растяжение дуги зависит от силы тока на выходе источника тока системы плазменной резки. Чем выше сила тока, тем больше расстояние, на которое можно растянуть дугу. Hypertherm® рекомендует не менять силу тока и растяжение дуги на протяжении всего прохода строжки.
- Уменьшите силу тока на передней панели, чтобы уменьшить ширину и глубину канавки при строжке.
- Увеличьте силу тока, чтобы увеличить ширину и глубину канавки при строжке.
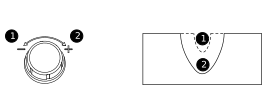
| 1 | Результаты уменьшения силы тока. |
|---|---|
| 2 | Результаты увеличения силы тока. |
Угол наклона резака по отношению к заготовке
- Поместите резак в более вертикальное положение, чтобы уменьшить ширину и увеличить глубину при строжке.
- По мере наклона резака к заготовке профиль строжки становится шире, а его глубина уменьшается.
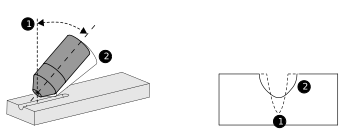
| 1 | Увеличение угла и получающаяся в результате глубина строжки. |
|---|---|
| 2 | Уменьшение угла и получающаяся в результате глубина строжки. |
Угол поворота резака
Поворачивайте резак влево или вправо по отношению к центральной линии резака, чтобы канавка при строжке имела более плоский угол с одной стороны и более крутой угол с другой стороны.
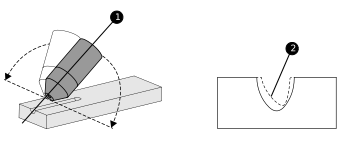
| 1 | Центральная линия резака при резке прямо на заготовке. |
|---|---|
| 2 | Получающаяся в результате строжки канавка при резке влево или вправо от центральной линии резака. |
Расстояние до резака и растяжение дуги
Растяжение дуги зависит от силы тока на выходе источника тока системы плазменной резки. Чем выше сила тока, тем больше расстояние, на которое можно растянуть дугу. Hypertherm рекомендует не менять силу тока и растяжение дуги на протяжении всего прохода строжки.
Удерживайте наконечник резака как минимум на небольшом расстоянии от расплавленного металла, чтобы избежать сокращения срока службы неразъемно-комплектного набора расходных деталей и повреждения резака.
- Чем больше расстояние от резака до заготовки, тем больше ширина и меньше глубина профиля строжки, и тем выше гладкость поверхности с обратной стороны
- Чем меньше расстояние от резака до заготовки, тем меньше ширина и больше глубина профиля строжки.
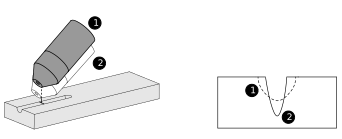
| 1 | Увеличение расстояния и получившаяся в результате строжки канавка. |
|---|---|
| 2 | Уменьшение расстояния и получившаяся в результате строжки канавка. |
Скорость резака
- Увеличьте скорость перемещения резака, чтобы уменьшить ширину и глубину канавки при строжке.
- Уменьшите скорость перемещения резака, чтобы увеличить ширину и глубину канавки при строжке.
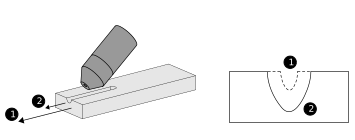
| 1 | При более быстром перемещении канавка при строжке будет менее глубокой. |
|---|---|
| 2 | При более медленном перемещении канавка при строжке будет более глубокой. |