Linee guida per la scriccatura con torce manuali
La larghezza e la profondità del profilo di scriccatura sono determinate da cinque fattori principali.
Regolare questi fattori in combinazione per ottenere la scriccatura desiderata.
Corrente di uscita (A)
L’allungamento dell’arco è correlato alla corrente di uscita (A) del generatore di plasma. Maggiore è l’amperaggio, più è possibile allungare l’arco. Hypertherm® consiglia di mantenere consiglia di mantenere un amperaggio e un allungamento dell’arco costanti.
- Ridurre l’amperaggio sul pannello frontale per rendere la scriccatura più stretta e meno profonda.
- Aumentare l’amperaggio per rendere la scriccatura più ampia e più profonda.
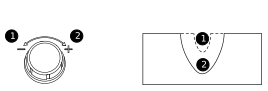
| 1 | Risultati della diminuzione dell’amperaggio. |
|---|---|
| 2 | Risultati dell’aumento dell’amperaggio. |
Angolo della torcia sul pezzo in lavorazione
- Posizionare la torcia in una posizione più verticale per rendere la scriccatura più stretta e più profonda.
- Inclinare la torcia verso il basso in modo che sia più vicina al pezzo in lavorazione per rendere la scriccatura più larga e meno profonda.
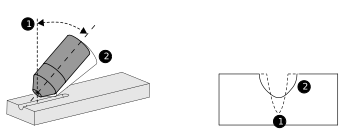
| 1 | Angolo più acuto e profondità risultante dalla scriccatura. |
|---|---|
| 2 | Angolo più superficiale e profondità risultante dalla scriccatura. |
Rotazione della torcia
Spostare la torcia verso destra o verso sinistra rispetto alla sua linea centrale per rendere la scriccatura più piatta e più inclinata su un lato.
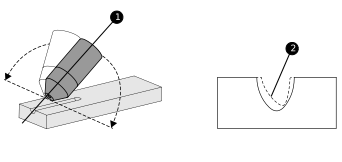
| 1 | Linea centrale della torcia quando si esegue il taglio direttamente sul pezzo in lavorazione. |
|---|---|
| 2 | Scriccatura risultante se si taglia verso destra o verso sinistra rispetto alla linea centrale della torcia. |
Distanza torcia-lamiera/Allungamento dell’arco
L’allungamento dell’arco è correlato alla corrente di uscita (A) del generatore di plasma. Maggiore è l’amperaggio, più è possibile allungare l’arco. Hypertherm consiglia di mantenere consiglia di mantenere un amperaggio e un allungamento dell’arco costanti.
Mantenere almeno una piccola distanza tra la punta della torcia e il metallo fuso per prolungare la vita utile della cartuccia ed evitare di danneggiare la torcia.
- Allontanare la torcia dal pezzo in lavorazione per rendere la scriccatura più larga, meno profonda e più liscia sul fondo.
- Avvicinare la torcia al pezzo in lavorazione per rendere la scriccatura più stretta e più profonda.
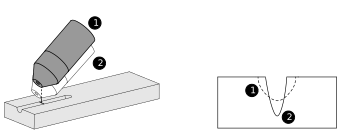
| 1 | Distanza maggiore e scriccatura risultante. |
|---|---|
| 2 | Distanza minore e scriccatura risultante. |
Velocità della torcia
- Aumentare la velocità di movimento della torcia per rendere la scriccatura più stretta e meno profonda.
- Ridurre la velocità di movimento della torcia per rendere la scriccatura più ampia e più profonda.
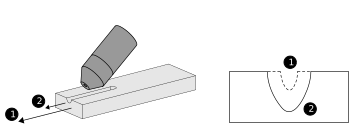
| 1 | Un movimento più veloce comporta una scriccatura più superficiale. |
|---|---|
| 2 | Un movimento più lento comporta una scriccatura più profonda. |